Filem Laminat Fabrik AL/Bukan Tenunan ialah bahan komposit kos efektif yang menyepadukan sifat pe...
See Details
EN

Berita Industri
Rumah / Berita / Berita Industri / Apakah Sebenarnya Filem Laminat Fabrik AL/Bukan Tenunan dan Mengapa Ia Digunakan Merentasi Banyak Industri?
Apakah Sebenarnya Filem Laminat Fabrik AL/Bukan Tenunan dan Mengapa Ia Digunakan Merentasi Banyak Industri?
Tarikh:Jun 01, 2026
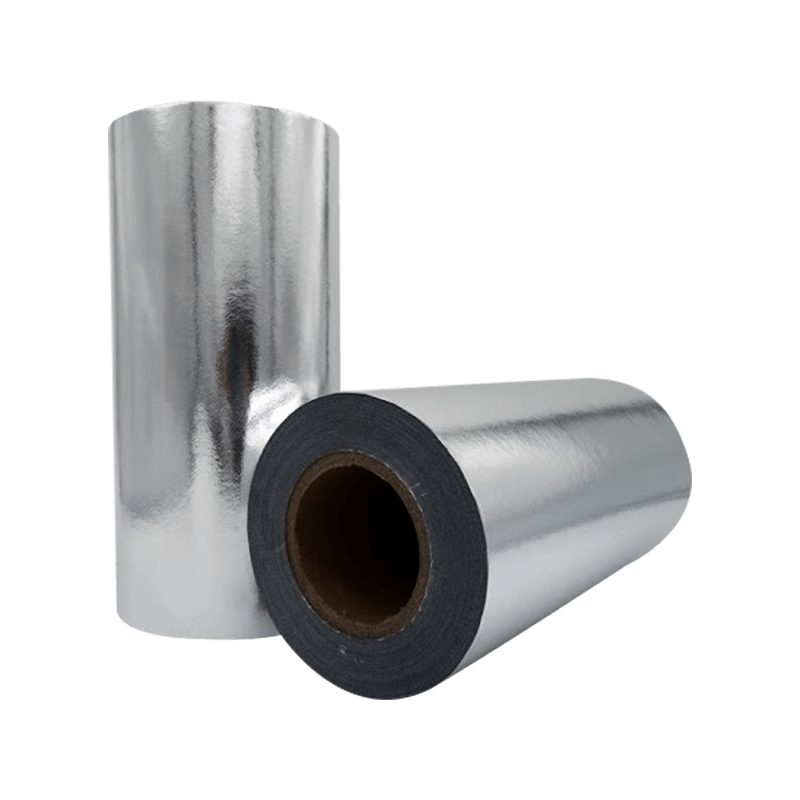
Filem laminat fabrik AL/bukan tenunan ialah bahan komposit yang dibentuk dengan mengikat lapisan kerajang aluminium pada substrat fabrik bukan tenunan, menghasilkan lembaran fleksibel yang menggabungkan penghalang dan sifat reflektif aluminium dengan kekuatan, kebolehnafasan dan kestabilan dimensi tekstil bukan tenunan. Gabungan ini menangani had asas setiap bahan individu: kerajang aluminium sahaja terdedah kepada koyak dan pembentukan lubang jarum di bawah tekanan mekanikal, manakala fabrik bukan tenunan sahaja tidak menawarkan perlindungan yang bermakna terhadap kelembapan, gas atau haba sinaran. Bersama-sama, lamina mencapai tahap prestasi yang tidak boleh dicapai oleh kedua-dua komponen secara bebas, itulah sebabnya filem lamina fabrik AL/bukan tenunan telah menjadi bahan standard merentas aplikasi penebat, pembungkusan, perubatan dan perindustrian di seluruh dunia.
Apakah Filem Laminat Fabrik AL/Bukan Tenunan Sebenarnya
Penamaan "AL" merujuk kepada komponen kerajang aluminium — lazimnya kerajang aluminium tulen yang lembut dari segi komersial dalam ketebalan antara 6 mikron hingga 25 mikron, bergantung pada keperluan penghalang dan fleksibiliti aplikasi. Komponen fabrik bukan tenunan biasanya polipropilena (PP), poliester spunbon (PET), atau komposit spunlace, dengan berat asas antara 20 g/m² hingga 80 g/m² untuk pembinaan lamina standard. Kedua-dua lapisan dicantumkan melalui laminasi pelekat, ikatan terma, atau salutan penyemperitan, menghasilkan helaian bersatu yang berkelakuan mekanikal seperti tekstil sambil memberikan ketaktelapan permukaan kerajang logam.
Laminat boleh dihasilkan sebagai binaan AL/bukan tenunan dua lapisan atau sebagai komposit berbilang lapisan yang menggabungkan filem tambahan — seperti polietilena (PE) atau polipropilena (PP) — pada satu atau kedua-dua muka luar untuk menambah kebolehdapan haba, rintangan kelembapan pada bahagian fabrik, atau rintangan tusukan tambahan. Pembinaan tiga lapisan yang menggabungkan filem PE, kerajang aluminium dan fabrik bukan tenunan adalah perkara biasa dalam aplikasi penghalang penebat dan penghalang wap di mana lapisan PE luar memberikan rintangan cuaca dan muka dalaman bukan tenunan memberikan kestabilan dimensi dan kemudahan penggunaan pelekat semasa pemasangan.
Komposit yang terhasil dicirikan oleh penampilan dan tangan yang berbeza pada setiap sisi: muka aluminium menampilkan permukaan logam yang memantulkan cahaya yang cerah, manakala muka bukan tenunan mempunyai rupa fabrik yang lembut, matte dan bertekstur gentian. Asimetri ini penting dari segi fungsi — dalam banyak aplikasi, muka aluminium diorientasikan untuk memantulkan haba sinaran atau menyediakan penghalang wap, manakala muka bukan tenunan diikat, dilekatkan atau dicantum pada bahan bersebelahan dalam pemasangan.
Sifat Fizikal dan Fungsian Utama
Profil prestasi filem laminat fabrik AL/bukan tenunan ditakrifkan oleh sumbangan gabungan komponen aluminium dan bukan tenunannya. Memahami sifat-sifat ini secara individu dan dalam kombinasi menjelaskan mengapa bahan ini dinyatakan dalam pelbagai aplikasi yang menuntut.
Prestasi Penghalang
Kerajang aluminium pada ketebalan lebih kurang 9 mikron menyediakan penghalang yang hampir sempurna kepada wap air, oksigen, cahaya dan sebatian aromatik — mencapai kadar penghantaran wap air (WVTR) di bawah 0.01 g/m²/hari dan kadar penghantaran oksigen (OTR) dengan berkesan pada sifar di bawah keadaan ujian standard. Nilai penghalang ini adalah antara yang paling tinggi boleh dicapai dalam bentuk bahan fleksibel, melebihi filem berlogam (yang mendepositkan hanya 40-80 nm wap aluminium pada substrat polimer) dengan beberapa susunan magnitud. Sandaran bukan tenunan mengekalkan prestasi penghalang ini di bawah pengendalian mekanikal dengan menghalang kerajang daripada berkedut dan mengembangkan lubang jarum, yang merupakan mod kegagalan utama dalam aplikasi kerajang aluminium yang tidak disokong.
Pemantulan dan Rintangan Terma
Permukaan aluminium yang terang memantulkan 95% hingga 97% haba sinaran kejadian, menjadikan AL/laminat bukan tenunan sebagai penghalang sinaran yang berkesan apabila muka aluminium diorientasikan ke arah sumber haba dengan jurang udara sekurang-kurangnya 19mm pada bahagian pemantulan. Dalam aplikasi penebat bangunan, pemantulan sinaran ini ialah mekanisme prestasi terma utama — bahan tidak berfungsi sebagai penebat pukal seperti yang dilakukan oleh kayu gentian kaca atau papan buih, sebaliknya mengurangkan penambahan atau kehilangan haba melalui bumbung, dinding dan lantai dengan memantulkan sinaran inframerah gelombang panjang dan bukannya menyerapnya. Sandaran bukan tenunan tidak menjejaskan pemantulan dengan ketara selagi permukaan aluminium kekal bersih dan tidak rosak.
Kekuatan Mekanikal dan Ketahanan Koyak
Kekuatan tegangan dan rintangan koyakan AL/laminat bukan tenunan ditentukan terutamanya oleh komponen bukan tenunan. Bahan bukan tenunan PP Spunbond pada berat asas 40–60 g/m² memberikan kekuatan tegangan 150–300 N/5cm dalam arah mesin dan arah silang 100–250 N/5cm, dengan pemanjangan putus 40% hingga 80%. Ini memberikan lamina kemuluran yang cukup untuk menyesuaikan dengan permukaan yang tidak rata semasa pemasangan tanpa koyak, manakala muka aluminium menyumbang kekakuan yang menahan kendur atau ubah bentuk di bawah beratnya sendiri merentasi jarak rentang yang ditemui dalam pembalut bangunan atau aplikasi penebat saluran. Nilai kekuatan koyakan Elmendorf untuk binaan AL/bukan tenunan biasa berkisar antara 800 mN hingga 2,500 mN, memadai untuk proses pemasangan mekanikal termasuk stapling, memaku dan pengikat pita.
Gambaran keseluruhan perbandingan julat sifat utama untuk pembinaan filem laminat AL/bukan tenunan standard ditunjukkan di bawah:
| Harta benda | Nilai Biasa / Julat | Standard Ujian |
|---|---|---|
| Jumlah Berat Asas | 60–180 g/m² | ISO 536 |
| WVTR (38°C / 90% RH) | < 0.02 g/m²/hari | ASTM E96 |
| Pemantulan Suria (muka AL) | 95%–97% | ASTM C1371 |
| Kekuatan Tegangan (MD) | 150–350 N/5cm | ISO 1924 |
| Emisiviti (muka AL) | 0.03–0.05 | ASTM C1371 |
| Julat Suhu Operasi | -40°C hingga 120°C | Spesifikasi pengilang |
Aplikasi Utama Merentas Industri
Gabungan sifat filem laminat AL/bukan tenunan — prestasi penghalang tinggi, pemantulan sinaran, ketahanan mekanikal dan fleksibiliti ringan — meletakkannya sebagai bahan berfungsi merentas pelbagai industri yang sangat luas. Setiap aplikasi mengeksploitasi subset khusus sifat ini dalam konteks operasi yang berbeza.
- Penebat bangunan menghadap: Laminat AL/bukan tenunan ialah bahan menghadap standard pada kelawar gentian kaca, gulungan bulu mineral dan produk penebat papan buih yang digunakan di dinding, bumbung dan lantai. Muka aluminium memantulkan haba sinaran dan bertindak sebagai perencat wap, manakala ikatan sandaran bukan tenunan melekat pada teras penebat dan memberikan rintangan koyakan semasa pemotongan dan pemasangan ruji. Facing FSK (foil-scrim-kraft) mewakili varian pembinaan ini di mana scrim kaca pengukuhan digabungkan antara aluminium dan sandaran kertas kraft untuk rintangan koyakan yang dipertingkatkan dalam aplikasi penebat saluran.
- Balutan saluran HVAC dan pelapik saluran: Sistem penebat saluran fleksibel menggunakan laminat AL/bukan tenunan sebagai jaket penghalang wap luar, melindungi bulu mineral atau lapisan penebat gentian kaca daripada penyusupan lembapan dan menyediakan permukaan luar yang boleh dibersihkan dan tahan lama. Muka aluminium menahan pembentukan pemeluwapan pada permukaan saluran dalam persekitaran lembap, dan substrat bukan tenunan menampung lenturan berulang yang berlaku semasa pemasangan sistem saluran tanpa penyimpangan.
- Pembungkusan fleksibel untuk makanan dan farmaseutikal: Laminasi berbilang lapisan yang menggabungkan kerajang aluminium yang diikat pada substrat fabrik bukan tenunan atau tenunan digunakan dalam kantung retort, kantung berdiri, dan penutup pek lepuh di mana gabungan prestasi penghalang, rintangan tusukan dan kebolehdapan haba (disediakan oleh lapisan dalam PE atau PP) diperlukan. Komponen bukan tenunan menyediakan integriti struktur yang menghalang kerajang daripada menusuk semasa pengisian, pengedap dan pengendalian pengedaran.
- Pakaian pelindung dan selimut terma kecemasan: Laminat AL/bukan tenunan ringan digunakan dalam baju pelindung pakai buang, selimut survival kecemasan, dan pakaian pelindung haba berseri untuk pekerja industri. Muka aluminium mencerminkan sinaran inframerah yang dipancarkan oleh badan dalam aplikasi selimut kelangsungan hidup, mengurangkan kehilangan haba dalam senario risiko hipotermia. Substrat bukan tenunan menyediakan rintangan langsir dan koyak yang diperlukan untuk produk boleh pakai, bersama-sama dengan kebolehnafasan yang mencukupi untuk mengelakkan pengumpulan lembapan yang berlebihan dalam aplikasi pakaian.
- Perlindungan pertanian dan hortikultur: Penutup tanah AL/bukan tenunan reflektif dan filem perlindungan tanaman digunakan untuk mengurus suhu tanah, menyekat pertumbuhan rumpai, dan memantulkan sinaran aktif fotosintesis ke atas ke dalam kanopi tanaman. Substrat bukan tenunan menyediakan keliangan yang mencukupi untuk pertukaran gas dan penembusan air, manakala muka aluminium menguruskan beban haba suria di permukaan tanah.
- Perisai haba automotif: Pelindung haba bawah hud dan bawah badan dalam kenderaan menggunakan lamina AL/bukan tenunan untuk melindungi komponen sensitif suhu daripada sistem ekzos dan haba sinaran enjin. Gabungan pemantulan, berat ringan dan fleksibiliti membolehkan perisai ini dibentuk kepada geometri kompleks semasa pemasangan kenderaan.
Bagaimana Filem Laminat Fabrik AL/Bukan Tenunan Dihasilkan
Pengilangan filem laminat AL/bukan tenunan ialah proses penukaran yang mengikat kerajang aluminium pra-hasil dan gulungan fabrik bukan tenunan ke dalam komposit bersatu menggunakan salah satu daripada tiga teknologi ikatan utama: salutan pelekat kering, salutan pelekat basah atau salutan penyemperitan. Pilihan kaedah ikatan bergantung pada kekuatan ikatan yang diperlukan, julat suhu penggunaan akhir, keperluan pemprosesan tanpa pelarut, dan keperluan kelajuan pengeluaran.
Laminasi Pelekat Kering
Dalam laminasi pelekat kering — kaedah yang paling banyak digunakan untuk pembinaan AL/bukan tenunan — pelekat berasaskan pelarut atau berasaskan air digunakan pada permukaan kerajang aluminium menggunakan kepala salutan gravure atau bar koma, biasanya pada berat lapisan 2 hingga 5 g/m² kering. Kerajang bersalut melepasi ketuhar pengeringan pada suhu 60°C hingga 100°C untuk menyejat pelarut pembawa atau air, meninggalkan lapisan pelekat yang kering dan melekat. Kerajang aluminium dan fabrik bukan tenunan kemudiannya disatukan di bawah tekanan nip di stesen laminating, dan komposit dililitkan pada gulungan induk. Selepas tempoh pengawetan selama 24 hingga 72 jam pada suhu dan kelembapan terkawal — semasa pelekat mencapai kekuatan pautan silang terakhirnya — gulungan induk dibelah kepada lebar siap pada stesen slitting. Laminasi kering menghasilkan ikatan dengan kekuatan kulit biasanya antara 1.5 hingga 4.0 N/15mm, mencukupi untuk kebanyakan aplikasi penebat, pembungkusan dan pakaian.
Laminasi Penyemperitan
Laminasi penyemperitan memperkenalkan polimer lebur — paling biasa polietilena berketumpatan rendah (LDPE) pada 280°C hingga 320°C — di antara kerajang aluminium dan substrat fabrik bukan tenunan semasa ia bercantum dalam serpihan gulungan tekanan dan gulungan sejuk. Polimer cair bertindak serentak sebagai agen ikatan dan sebagai lapisan berfungsi tambahan, menyumbang kebolehdapan haba atau rintangan lembapan yang dipertingkatkan kepada lamina siap. Laminasi penyemperitan diutamakan apabila pembinaan PE/AL/bukan tenunan tiga lapisan diperlukan, kerana ia menghasilkan komposit dalam satu laluan dan bukannya memerlukan langkah laminasi berurutan. Kelajuan talian 150 hingga 400 meter seminit boleh dicapai, menjadikan laminasi penyemperitan pilihan daya pemprosesan yang lebih tinggi untuk lamina komoditi volum besar.
Parameter Kawalan Kualiti dalam Pengeluaran Laminat
Kualiti lamina yang konsisten memerlukan pemantauan berterusan beberapa parameter proses sepanjang pengeluaran. Titik kawalan kritikal termasuk:
- Keseragaman berat lapisan pelekat merentas lebar web — variasi yang lebih besar daripada ±10% biasanya menghasilkan variasi kekuatan ikatan yang boleh dilihat dalam lamina siap
- Tekanan dan suhu jepit pada titik laminasi — tekanan yang tidak mencukupi menyebabkan kawasan tidak terikat; suhu yang berlebihan boleh merosakkan substrat bukan tenunan yang sensitif haba
- Kawalan ketegangan web pada kedua-dua substrat dilepaskan — ketidakseimbangan ketegangan antara foil dan web bukan tenunan menyebabkan keriting, kedutan dan ralat pendaftaran dalam pembinaan bercetak
- Ujian kekuatan kulit pada sampel yang diambil pada selang masa yang tetap - biasanya setiap 500 hingga 1,000 meter pengeluaran - untuk mengesahkan penawar pelekat dan integriti ikatan
- Pemeriksaan lubang jarum menggunakan sistem pengesanan cahaya yang dihantar — kritikal untuk aplikasi farmaseutikal dan pembungkusan makanan di mana keperluan integriti penghalang ditentukan pada lubang jarum sifar yang boleh dikesan bagi setiap meter persegi
Laminasi siap biasanya dibekalkan dalam bentuk gulungan di atas kertas atau teras plastik, dengan lebar gulungan dari 500mm hingga 2,000mm dan panjang gulungan dari 500m hingga 5,000m bergantung pada berat asas pembinaan. Pembelahan kepada lebar yang ditentukan pelanggan dilakukan sebagai langkah penukaran terakhir sebelum penghantaran, dengan toleransi dimensi ±1mm pada standard lebar celah merentas kebanyakan spesifikasi penukar.
Memilih Binaan Laminat AL/Bukan Tenunan yang Tepat untuk Aplikasi Anda
Dengan berbilang jenis substrat bukan tenunan, ketebalan kerajang aluminium, kaedah ikatan dan lapisan tambahan pilihan yang tersedia, menentukan pembinaan laminat AL/bukan tenunan yang betul memerlukan parameter bahan yang sepadan dengan permintaan aplikasi dan bukannya lalai kepada produk standard. Pertimbangan berikut membimbing proses pemilihan ini dengan berkesan.
Untuk aplikasi penebat menghadap dan pembalut bangunan di mana rintangan koyakan semasa pemasangan stapel adalah keperluan mekanikal utama, PP spunbond bukan tenunan pada 40–50 g/m² digabungkan dengan kerajang aluminium 9–12 mikron melalui laminasi pelekat kering memberikan keseimbangan optimum kebolehkendalian dan prestasi penghalang pada kos yang menjimatkan. Di mana rintangan koyakan yang lebih tinggi diperlukan — seperti dalam penebat saluran komersial atau penghalang wap ruang merangkak — binaan bertetulang scrim atau bukan tenunan yang lebih berat pada 60–80 g/m² ialah laluan naik taraf yang sesuai.
Untuk aplikasi pembungkusan fleksibel yang memerlukan pengedap hermetik, pembinaan tiga lapisan dengan lapisan PE atau CPP dalaman boleh kedap haba adalah perlu, dan ketebalan kerajang aluminium hendaklah ditentukan sekurang-kurangnya 9 mikron untuk memastikan prestasi penghalang tanpa lubang jarum selepas tekanan lenturan mengisi kantung dan pengedap. Untuk pakaian pelindung dan aplikasi selimut kecemasan di mana berat bungkusan dan langsir adalah yang paling utama, kerajang aluminium yang lebih nipis pada 6–7 mikron digabungkan dengan ikatan spunbon ringan 20–30 g/m² bukan tenunan meminimumkan jumlah berat asas sambil mengekalkan prestasi pemantulan dan penghalang yang penting untuk fungsi produk.
Produk berkaitan
-
-
Filem laminat Fabrik AL/Fiberglass ialah filem dengan prestasi kos yang sangat tinggi, terutamany...
See Details -
Filem Laminat AL/PET ialah filem komposit berprestasi tinggi yang menggabungkan penghalang logam ...
See Details -
Filem Laminat AL/PET ialah filem komposit berprestasi tinggi yang menggabungkan penghalang logam ...
See Details -
Filem Laminat AL/PE menggabungkan sifat penghalang kerajang aluminium dengan fleksibiliti dan ked...
See Details -
Struktur dwi-lapisan ini meningkatkan sifat penghalang, ketahanan dan keberkesanan kos dengan ket...
See Details

